Un forno, una linea di confezionamento e una cella frigorifera non consumano energia allo stesso modo. In una case study sull’autoconsumo fotovoltaico in azienda alimentare, è da questa differenza che si deve partire: non dai kWp disponibili sul tetto e nemmeno da un preventivo standard. Per uno stabilimento food, un impianto dimensionato male può produrre molto sulla carta e incidere poco sul costo reale dell’energia.
Il punto non è installare il maggior numero possibile di moduli. Il punto è trasformare una quota stabile dei consumi diurni in energia autoprodotta, ridurre l’esposizione alle oscillazioni del prezzo kWh e proteggere il margine operativo senza interferire con continuità produttiva, requisiti igienici e sicurezza elettrica.
Il caso: stabilimento alimentare con carichi continui
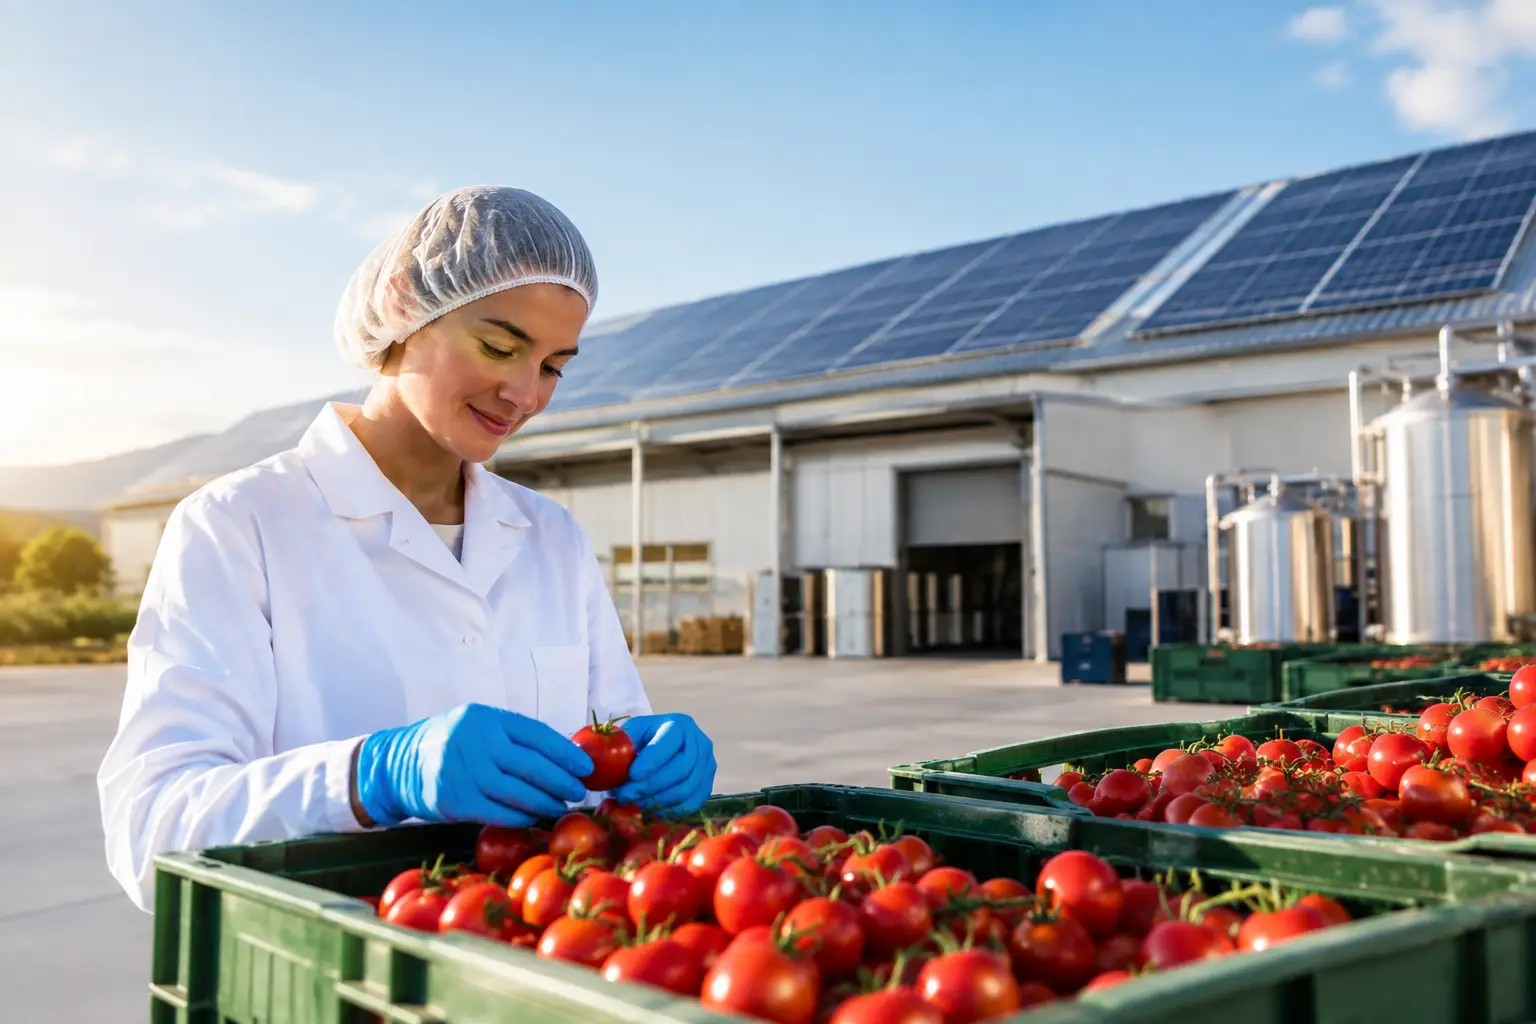
Consideriamo un caso tecnico esemplificativo, con dati indicativi ma realistici per un’azienda alimentare del Mezzogiorno. Lo stabilimento lavora su due turni, produce conserve e semilavorati, impiega linee automatiche, compressori, gruppi frigo e pompe di processo. Il consumo annuo è di circa 2,5 GWh, concentrato soprattutto tra le 7:00 e le 19:00, con un assorbimento di base che resta significativo anche fuori produzione.
La prima lettura delle bollette suggerisce una spesa elevata. Ma la bolletta, da sola, non dice quanto fotovoltaico sia realmente utile. Serve incrociarla con i profili quartorari di prelievo, la potenza impegnata, i picchi stagionali, la struttura tariffaria e lo stato dell’impianto elettrico. In questo caso, i maggiori assorbimenti coincidono con le ore solari per buona parte dell’anno: una condizione favorevole all’autoconsumo diretto.
L’analisi evidenzia però due vincoli che cambiano il progetto. Il primo è una copertura con porzioni non utilizzabili per lucernari, evacuatori di fumo, impianti esistenti e corridoi di manutenzione. Il secondo è la presenza di una cabina MT/BT che richiede verifiche di protezione, selettività e capacità di accogliere la nuova generazione senza creare criticità sulla rete interna.
Perché non basta dividere i consumi annui per la producibilità
Un impianto da 1 MWp può essere tecnicamente installabile e finanziariamente poco efficiente se l’azienda assorbe poco nelle ore in cui il sole produce di più. L’energia immessa in rete può avere un valore, ma non equivale al costo evitato di un kWh acquistato e autoconsumato. Per questo il sovradimensionamento non è un segnale di ambizione: spesso è un errore di progetto.
Nel caso analizzato, la simulazione dei carichi porta a una taglia di circa 450 kWp. In Puglia, una configurazione ben orientata e correttamente installata può produrre, come ordine di grandezza, circa 600-700 MWh annui. Il dato decisivo non è la produzione lorda, ma la quota assorbita istantaneamente dallo stabilimento.
Con un profilo di consumo adeguato, l’autoconsumo può superare l’85% della produzione fotovoltaica. La parte restante va valutata nel piano economico con prudenza, senza costruire il ritorno dell’investimento su ipotesi troppo ottimistiche di vendita dell’energia. Se l’azienda prevede una nuova linea, un ampliamento delle celle o l’elettrificazione di un processo termico, anche questi sviluppi devono entrare nel dimensionamento.
Case study autoconsumo fotovoltaico in azienda alimentare: i numeri che contano
Per il CFO, la domanda non è quanti pannelli verranno posati. La domanda è quale quota della spesa energetica viene trasformata in costo evitato e con quale livello di certezza. Un business plan serio separa il risparmio da autoconsumo, i ricavi o i benefici dell’energia eccedente, i costi di manutenzione, gli eventuali adeguamenti elettrici e gli oneri finanziari.
In questo esempio, circa 550 MWh annui vengono autoconsumati. Se il costo evitato medio dell’energia acquistata è coerente con il contratto di fornitura e con la struttura tariffaria dell’azienda, il beneficio annuo può incidere in modo concreto sul conto economico. Non va però espresso come numero universale: dipende da fasce orarie, condizioni di acquisto, oneri, potenza, profilo produttivo e scenario prezzi.
Il calcolo corretto lavora per scenari. Uno prudenziale considera prezzi dell’energia più bassi, producibilità conservativa e una quota di autoconsumo realistica. Uno centrale incorpora l’andamento atteso dei carichi. Uno evolutivo considera l’incremento dei consumi elettrici in caso di ampliamento o sostituzione di utenze meno efficienti. Solo così il tempo di rientro diventa una decisione industriale e non una promessa commerciale.
Anche il capitale investito non coincide soltanto con moduli e inverter. In un sito alimentare possono essere necessari interventi su quadri, protezioni di interfaccia, linee, sistemi di monitoraggio, passerelle portacavi e cabina. Trascurare questi elementi all’inizio significa ricevere una variante dopo l’ordine, con impatto su budget e tempi.
La cabina MT/BT è parte del progetto, non un dettaglio
L’integrazione elettrica merita un capitolo autonomo. In un’azienda con connessione in media tensione, il fotovoltaico deve dialogare correttamente con la cabina MT/BT, con i dispositivi di protezione e con l’architettura dei quadri esistenti. Vanno verificati i livelli di corto circuito, le tarature, la selettività delle protezioni, il sistema di misura e i requisiti richiesti per la connessione.
Questo lavoro evita due rischi opposti: fermare la produzione per un intervento non pianificato oppure installare un impianto che genera allarmi, distacchi e difficoltà di esercizio. Per un’industria alimentare, un fermo di linea può costare più dell’energia risparmiata in settimane. La finestra di cantiere deve quindi essere definita con produzione, manutenzione e responsabili della sicurezza, non decisa a lavori iniziati.
La qualità della copertura richiede la stessa disciplina. Prima della posa vanno analizzati portata strutturale, stato dell’impermeabilizzazione, vincoli antincendio, vie di esodo e accessi per la manutenzione. Il fotovoltaico non deve compromettere la gestione del fabbricato né rendere più complessa un’ispezione futura.
Incentivi e pratiche: il valore della documentazione
In presenza di misure come Transizione 5.0, il progetto può migliorare sensibilmente il proprio profilo economico, ma solo se requisiti tecnici, tempistiche e documenti vengono gestiti con rigore. L’incentivo non è un’aggiunta da richiedere alla fine: condiziona analisi, certificazioni, cronologia degli interventi e rendicontazione.
Lo stesso vale per le pratiche di connessione con il gestore di rete, gli adempimenti GSE e le autorizzazioni locali. Una pratica incompleta rallenta l’entrata in esercizio; una documentazione incoerente può mettere a rischio agevolazioni attese. Per questo Cresco affronta progettazione, impiantistica e iter autorizzativo come un unico processo operativo, con interlocutori tecnici diretti e responsabilità chiare.
Per l’azienda cliente, il vantaggio non è solo risparmiare tempo amministrativo. È ridurre il rischio che una scelta energetica corretta diventi un problema burocratico o finanziario.
Dopo l’avvio: produrre non basta
La resa attesa di un impianto va verificata nel tempo. Monitoraggio, manutenzione programmata e controllo degli allarmi consentono di intercettare cali di performance, inverter in anomalia, stringhe non produttive, sporcizia localizzata o problemi di comunicazione. In un sito produttivo, il dato utile non è la schermata con la produzione del giorno: è il confronto continuo tra produzione attesa, energia autoconsumata e risparmio effettivo.
La batteria non è automatica. Può avere senso dove i carichi serali o i picchi rendono utile spostare energia nel tempo, oppure quando la strategia include continuità e gestione della potenza. Se lo stabilimento consuma già molto nelle ore centrali, l’autoconsumo diretto resta spesso la soluzione con il miglior rapporto tra investimento e beneficio. Anche qui, decide il profilo di carico, non una formula preconfezionata.
Per un’azienda alimentare, il fotovoltaico più efficace è quello progettato attorno alla produzione reale, alla cabina e al piano economico. Portare bollette, curve di carico e programmi di sviluppo al tavolo tecnico è il primo passo per trasformare il tetto dello stabilimento in un asset che difende margine e competitività.