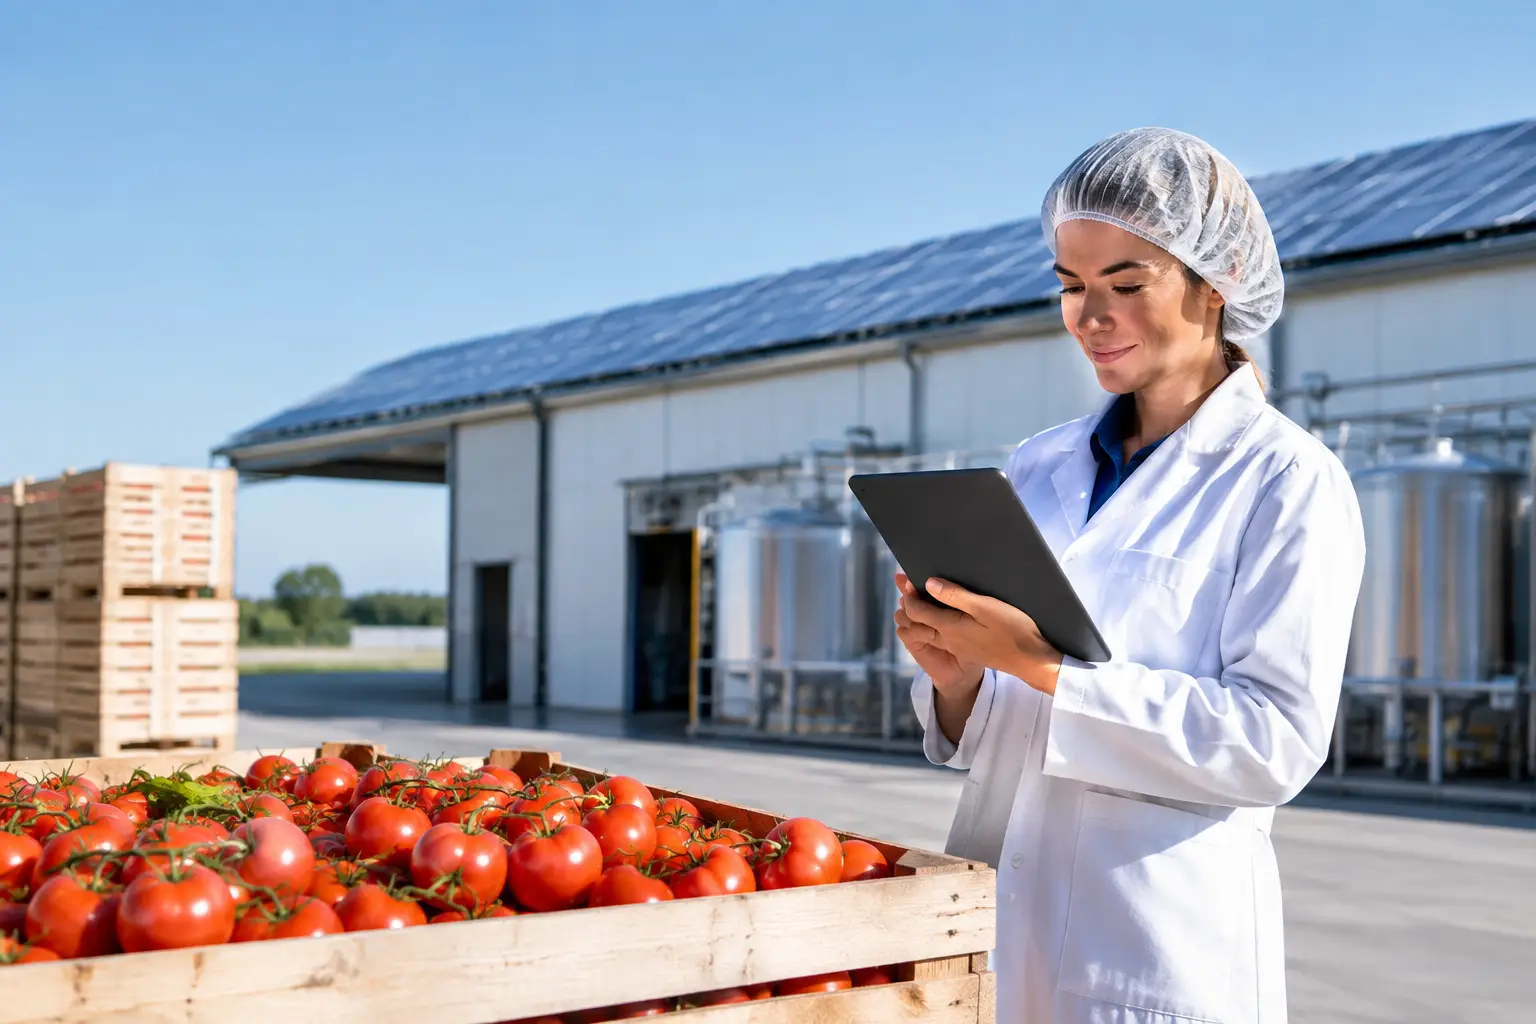
Un esempio di autoconsumo in un’azienda alimentare pugliese non parte dalla potenza nominale dei pannelli, ma da ciò che accade ogni giorno nello stabilimento: celle frigorifere attive, linee di confezionamento, compressori, pompe, impianti di lavaggio e turni produttivi. Quando questi carichi coincidono con le ore solari, il fotovoltaico smette di essere un costo da ammortizzare e diventa una leva diretta sul margine operativo.
Consideriamo un caso realistico, costruito su profili di consumo tipici del comparto agroalimentare pugliese. Non è un preventivo standard e non sostituisce un audit: serve a mostrare perché un impianto industriale va dimensionato sui dati di prelievo e sui carichi, non sui metri quadrati disponibili in copertura.
Esempio di autoconsumo per un’azienda alimentare pugliese
L’azienda presa come riferimento produce e confeziona conserve e semilavorati ortofrutticoli. Opera cinque giorni a settimana, con alcuni picchi stagionali nei mesi della raccolta e lavorazioni ridotte durante parte dell’inverno. Lo stabilimento dispone di una copertura idonea, senza ombreggiamenti rilevanti, e di una fornitura in media tensione con cabina MT/BT esistente.
Il consumo annuo è pari a circa 850.000 kWh. La spesa energetica non dipende solo dal volume acquistato: incidono il prezzo della materia energia, gli oneri, i costi di potenza, le fasce orarie e i picchi di assorbimento. Per un’azienda che lavora margini industriali, ogni kWh non acquistato nelle ore di produzione ha un effetto più concreto di una generica promessa di risparmio.
Dall’analisi dei dati quarto-orari emerge un carico diurno abbastanza stabile. Tra le 8:00 e le 17:00, la domanda raramente scende sotto 90 kW; nei periodi di campagna cresce in modo significativo per effetto di celle, motori, movimentazione e linee di processo. Questo profilo è favorevole all’autoconsumo: l’energia prodotta viene usata subito nello stabilimento, riducendo il prelievo dalla rete quando il costo evitato ha maggiore valore economico.
Il dimensionamento: meno potenza nominale, più energia utile
Su questa base, la soluzione può prevedere un impianto fotovoltaico da 350 kWp installato in copertura. In Puglia, a parità di condizioni tecniche, un impianto di questa taglia può produrre indicativamente tra 500.000 e 560.000 kWh l’anno. Il dato finale dipende da orientamento, inclinazione, ombreggiamenti, tecnologia dei moduli, perdite di sistema, disponibilità della rete e configurazione elettrica.
L’obiettivo non è inseguire il 100% del fabbisogno annuale. In un sito industriale, quel criterio può generare sovrapproduzione nelle giornate meno produttive e nei periodi di fermo, riducendo il valore dell’investimento. L’obiettivo corretto è massimizzare la quota di energia fotovoltaica che viene consumata istantaneamente, senza compromettere operatività, sicurezza e fattibilità autorizzativa.
Nel nostro esempio, grazie al carico di base diurno, circa l’82% dell’energia prodotta viene autoconsumata. Significa che, su 530.000 kWh annui stimati, oltre 434.000 kWh sostituiscono acquisti dalla rete. La quota restante viene immessa e valorizzata secondo il regime applicabile, ma non è quella a guidare il piano economico.
Questa distinzione è decisiva. L’energia autoconsumata evita un costo di acquisto generalmente superiore al valore riconosciuto all’energia ceduta. Per questo un impianto progettato per il profilo reale dei carichi tende a produrre un ritorno più sano di un impianto sovradimensionato solo perché la copertura lo consente.
Come si traduce l’autoconsumo in margine
Ipotizziamo un costo medio evitato prudenziale di 0,20 euro per kWh autoconsumato, da verificare sulla struttura effettiva della bolletta e sulle condizioni contrattuali dell’impresa. I 434.000 kWh utilizzati direttamente possono generare circa 86.800 euro annui di costo evitato sulla componente energetica complessiva. A questo si aggiunge il valore dell’energia non autoconsumata, che va stimato senza gonfiare le attese.
Il beneficio economico non va letto come una cifra isolata. Va confrontato con investimento, eventuale ricorso al credito, manutenzione programmata, costi assicurativi, sostituzioni previste nel ciclo di vita e requisiti per l’accesso agli incentivi. Un CFO ha bisogno di un piano con ipotesi esplicite: produzione attesa, degrado dei moduli, prezzi energetici considerati, autoconsumo mensile, flussi di cassa e scenari prudenziali.
In presenza di incentivi disponibili e requisiti rispettati, l’investimento può migliorare sensibilmente. Misure come Transizione 5.0 richiedono però verifiche puntuali su eleggibilità, risparmio energetico, documentazione tecnica e certificazioni. Non basta acquistare un impianto fotovoltaico e presentare una pratica a posteriori. Se la sequenza documentale è errata, il rischio non è teorico: può incidere direttamente sull’accesso al beneficio.
Perché la stagionalità alimentare cambia il progetto
Nel settore alimentare pugliese la stagionalità è spesso il punto che altera le valutazioni più semplicistiche. Un’azienda di trasformazione del pomodoro, dell’uva, delle olive o degli ortaggi può registrare il massimo assorbimento proprio nei mesi di maggiore irraggiamento. È una condizione molto favorevole, ma va misurata sui dati reali e non data per scontata.
Un caseificio o un’impresa con refrigerazione costante, invece, può mantenere un carico più uniforme lungo l’anno. In questo caso il fotovoltaico lavora bene anche fuori dalla campagna produttiva, ma vanno analizzati i picchi dovuti a gruppi frigo, lavaggi CIP, resistenze elettriche e avviamenti dei motori.
Ci sono poi siti dove il fabbisogno serale o notturno è prevalente. Qui un impianto fotovoltaico resta utile, ma la percentuale di autoconsumo può essere inferiore. L’accumulo può diventare un’opzione da valutare, non un accessorio automatico: deve dimostrare di creare valore rispetto al suo costo, alla durata attesa e al profilo dei prelievi. In alcuni casi conviene prima intervenire su logiche di funzionamento, rifasamento, gestione dei carichi o sostituzione di apparecchiature inefficienti.
La parte elettrica non è un dettaglio di cantiere
In uno stabilimento con cabina MT/BT, il fotovoltaico deve essere integrato nella rete interna senza creare criticità operative. Servono verifiche su quadri elettrici, protezioni di interfaccia, selettività, correnti di corto circuito, tarature, sistemi di monitoraggio e punti di connessione. Se l’infrastruttura esistente è datata, l’impianto può rendere necessario un revamping mirato di quadri e distribuzione.
Anche la continuità produttiva va pianificata. Un’installazione industriale non può fermare una linea nel momento sbagliato perché il cronoprogramma non ha considerato la campagna produttiva, le sanificazioni o le consegne. Le attività elettriche devono essere coordinate con il responsabile di stabilimento, prevedendo finestre di intervento e procedure di sicurezza coerenti con il sito.
Per questo il progetto non finisce con la posa dei moduli. Cabina, protezioni, quadri, connessione alla rete, pratiche con Enel, documentazione GSE, autorizzazioni comunali e verifiche di conformità sono parti dello stesso risultato. Gestirle in modo frammentato allunga tempi e aumenta il rischio di passaggi incompleti.
Le verifiche che precedono una decisione affidabile
Prima di definire taglia e investimento, servono almeno dodici mesi di bollette e dati di consumo, preferibilmente con curve quarto-orarie. Serve poi un sopralluogo tecnico per verificare stato della copertura, vincoli strutturali, accessibilità, presenza di amianto, ombreggiamenti, distanze di sicurezza e percorsi cavi.
Per un impianto in media tensione, l’analisi deve includere cabina e schema unifilare. È qui che si capisce se il progetto richiederà adeguamenti, se la potenza disponibile è coerente e come impostare correttamente la connessione. Ignorare questa fase produce il classico preventivo veloce che sembra conveniente finché non emergono varianti, ritardi o costi non previsti.
Un piano economico serio separa inoltre il beneficio dell’autoconsumo dalla valorizzazione dell’energia immessa, e considera scenari di produzione prudente. Il management deve poter decidere su numeri leggibili, non su percentuali generiche di risparmio.
Dalla produzione alla performance nel tempo
Dopo l’entrata in esercizio, monitoraggio e manutenzione proteggono il rendimento. Un calo di produzione può dipendere da sporcizia, guasti agli inverter, stringhe inattive, protezioni intervenute o anomalie di comunicazione. Senza controllo, una perdita piccola ma persistente può restare invisibile per mesi.
Per un’azienda alimentare, la manutenzione deve essere compatibile con le regole di accesso al sito e con la continuità delle lavorazioni. La gestione programmata riduce gli interventi in emergenza e consente di pianificare eventuali revamping prima che un componente critico diventi causa di fermo o di perdita produttiva.
Cresco Energy affronta questi progetti partendo dai consumi, dalla cabina e dal calendario produttivo, non da un listino di potenze standard. L’analisi aziendale serve proprio a capire quale quota di energia può trasformarsi davvero in margine, con pratiche e impianto sotto controllo.
La domanda utile, quindi, non è quanta energia può produrre il tetto dello stabilimento. È quanta energia l’azienda riesce a usare quando vale di più, senza aggiungere burocrazia, rischi elettrici o complessità alla produzione. Da questa risposta nasce un progetto che può sostenere la competitività per anni.